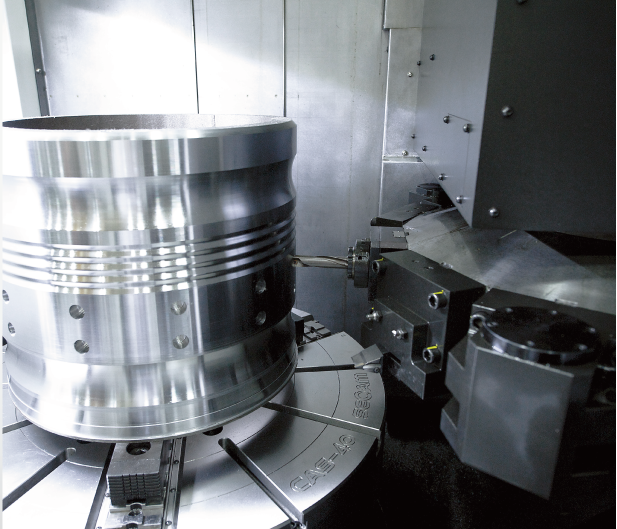
数控车床液压卡盘是工件装夹的核心执行元件,其夹紧力的稳定性和可靠性直接关系到切削过程的安全性和加工精度。液压卡盘通过液压油推动活塞,经楔形机构或杠杆机构将轴向力转化为径向夹紧力,实现对工件的抱紧。在长期高频使用过程中,液压卡盘的夹紧力会逐渐衰减,主要原因包括:卡爪与基体滑槽的配合面磨损导致径向位移损失,楔形套或杠杆机构的摩擦副磨损使传动效率下降,以及液压缸内部密封件老化引起的内泄漏增大。夹紧力衰减的早期征兆往往不易被操作人员察觉,直至在重切削过程中工件发生滑动或移位,导致刀具崩损、工件报废甚至设备事故时才被重视。以标准规格的250毫米液压卡盘为例,新出厂时夹紧力标称值为80~100千牛,使用一年后若维护不当,夹紧力可能降至50~60千牛,衰减幅度达30%~40%,此时在1.5毫米切深、0.3毫米/转进给量的粗车工况下,工件已可能出现微小滑动,造成尺寸不稳定和表面振纹。夹紧力衰减的另一个隐患在于夹紧力的不均匀分布——卡爪磨损不一致或楔形机构卡滞会导致三个卡爪的夹紧力差异超过15%,使工件在夹持状态下产生变形,松开后工件回弹,导致圆度误差和圆柱度误差增大。
针对液压卡盘夹紧力衰减问题,需建立系统性的检测、维护与检修规范。夹紧力的定期检测是及时发现衰减的关键手段,应采用便携式夹紧力测力仪进行检测,测力仪的工作原理为在卡爪与工件之间嵌入应变式力传感器,实时显示各卡爪的夹紧力数值。检测频次为:常规加工条件下每季度检测一次;重载切削或加工贵重材料时每月检测一次。检测时应在卡盘圆周方向均匀分布的三个位置各测量一次,记录各卡爪的夹紧力值,三个值的偏差应不超过平均值的±10%。若实测夹紧力低于标称值的80%,或三爪夹紧力偏差超过15%,则需安排检修。夹紧力的恢复检修应从液压系统排查开始,首先检查液压站的工作压力是否达到设定值(通常为2.0~3.0兆帕),用精密压力表实测系统压力,若压力低于设定值则需调整液压泵溢流阀或检查蓄能器充氮压力(标准为系统工作压力的60%~70%)。若系统压力正常但夹紧力不足,则需拆检液压缸密封件,测量活塞与缸体的间隙,若间隙超过0.10毫米则需更换活塞密封圈(材质为聚氨酯,硬度邵氏A 90~95)。卡爪与基体滑槽配合面的磨损是导致夹紧力衰减的另一主因,使用内径千分尺测量滑槽宽度,若磨损量超过0.10毫米,则需进行修磨处理(磨削量不超过0.15毫米,磨削后表面硬度需恢复至HRC 50~55),或更换新的卡爪基体。楔形套的斜面磨损会导致轴向力转化为径向力的效率下降,可用红丹粉涂覆楔形面进行接触斑点检查,要求接触面积不小于总面积的70%,若接触不良则需修磨至合格。
夹紧力的恢复不仅仅是更换磨损件,还需进行精确的重新标定。在完成各部件修复和更换后,应将卡盘组装并安装于主轴上,使用夹紧力测力仪在标准液压压力下测量各卡爪的夹紧力,通过调节卡盘后部的调节螺母或调整垫片使三个卡爪的夹紧力一致。在标定完成后,应用标准测试棒进行实际切削验证,选择一段直径50毫米、长度200毫米的45号钢棒料,采用与日常精加工相同的切削参数(切深0.5毫米、进给0.15毫米/转、转速1200转/分钟)进行试切,测量加工后棒料的圆度和圆柱度,若圆度超过0.005毫米或圆柱度超过0.008毫米,则需检查卡爪夹持面的接触状态和卡爪的安装精度。日常使用中,操作人员应注意卡爪的定期清洁,每班次结束后用气枪吹扫卡爪及基体滑槽内的切屑和粉尘,防止硬质颗粒嵌入滑动面加速磨损。卡爪夹持面的状态也直接影响夹持可靠性,夹持面若有积屑瘤或压痕,应使用油石轻轻修磨平整,修磨后的夹持面粗糙度Ra≤1.6微米,确保与工件接触均匀。通过建立定期的夹紧力检测制度、规范化的检修流程和科学的日常维护规范,数控车床液压卡盘的夹紧力可长期稳定在标称值的85%以上,三爪夹紧力偏差控制在±8%以内,因夹持可靠性问题导致的加工废品率降低至原来的30%以下。