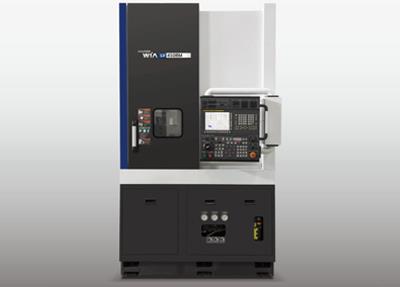
现代数控车床的加工能力不仅取决于机械本体的精度和刚性,更深度依赖于其搭载的先进数控系统与灵活的编程应用技术。数控系统作为车床的“大脑”,负责解析加工程序、协调各轴运动、监控加工状态并实现闭环精度控制。目前数控车床普遍配备高端CNC系统,支持多轴联动(通常为两轴联动,高配可达四轴以上),配备高分辨率绝对式编码器与光栅尺构成全闭环位置反馈回路,使最小指令增量达到0.1μm,定位精度稳定在±0.003mm以内,重复定位精度优于±0.001mm,为精密轴类零件的高效加工提供了可靠的数字控制平台。
数控车床的程序编制是其加工应用的核心环节。程序采用标准ISO代码编写,主要包括准备功能字(G代码)、辅助功能字(M代码)、进给功能字(F代码)、主轴功能字(S代码)及刀具功能字(T代码)。现代数控系统提供了丰富而高效的固定循环指令,极大简化了编程工作。外圆粗车循环(如G71)只需指定精加工轮廓和切削参数,系统自动计算每刀切深、退刀路径和精加工余量,大幅减少了程序长度和编程时间。外圆精车循环(G70)则沿粗车后的轮廓进行精确走刀,保证最终尺寸精度和表面质量。螺纹切削循环(G76)支持多种螺纹标准,通过主轴编码器反馈实现每转进给的同步控制,确保多刀螺纹切削的牙型准确和分头精度。端面钻孔和切槽循环同样以固定循环方式调用,适用于盘套类零件的批量高效加工。
在编程策略层面,数控车床加工需综合考虑工件材料、刀具选择、切削参数及装夹方式等多重因素。操作者或工艺编程人员首先需根据零件图纸确定加工工艺路线,合理分配粗加工、半精加工和精加工余量,选择适宜的切削刀具(如外圆车刀、内孔镗刀、切槽刀或螺纹刀)。切削用量的设定遵循“先粗后精、先主后次”的原则,粗车时采用较大的切削深度(2~5mm)和进给量(0.2~0.4mm/r),快速去除大部分余量;精车时采用较小的切削深度(0.1~0.3mm)和进给量(0.05~0.15mm/r),以获得高尺寸精度和低表面粗糙度。刀具补偿功能是保证加工精度的另一项关键技术,通过对刀操作将每把刀具的几何尺寸和刀尖圆弧半径录入系统,在程序中只需按工件轮廓编程,系统自动根据刀具参数进行补偿计算,简化了编程并保障了换刀后的加工一致性。
智能化功能的融入使数控车床的操作更加便捷和高效。图形仿真功能可在实际加工前对程序进行三维模拟,直观显示刀具运动轨迹和工件成形过程,有效避免了碰撞和过切风险。刀具寿命管理功能实时记录每把刀具的使用时间和加工次数,到期自动提醒或强制换刀,防止刀具过度磨损导致的批量报废。对于多品种小批量生产模式,数控系统支持程序存储与快速调用,操作者可通过USB接口或以太网将加工程序传输至机床存储器,并在人机界面上快速调用和编辑。此外,系统还集成了加工过程监控功能——通过监测主轴负载和进给力变化,实时评估切削状态,一旦出现刀具破损或异常碰撞立即触发报警停机,最大限度保护机床和工件安全。这些先进的控制技术和灵活的编程手段,使数控车床成为轴类、盘套类和回转体零件精密加工的绝对主力装备。